Secteur · Plasturgie · Cadencer · Tracer · Décider
Vos presses pilotéesen temps réel.
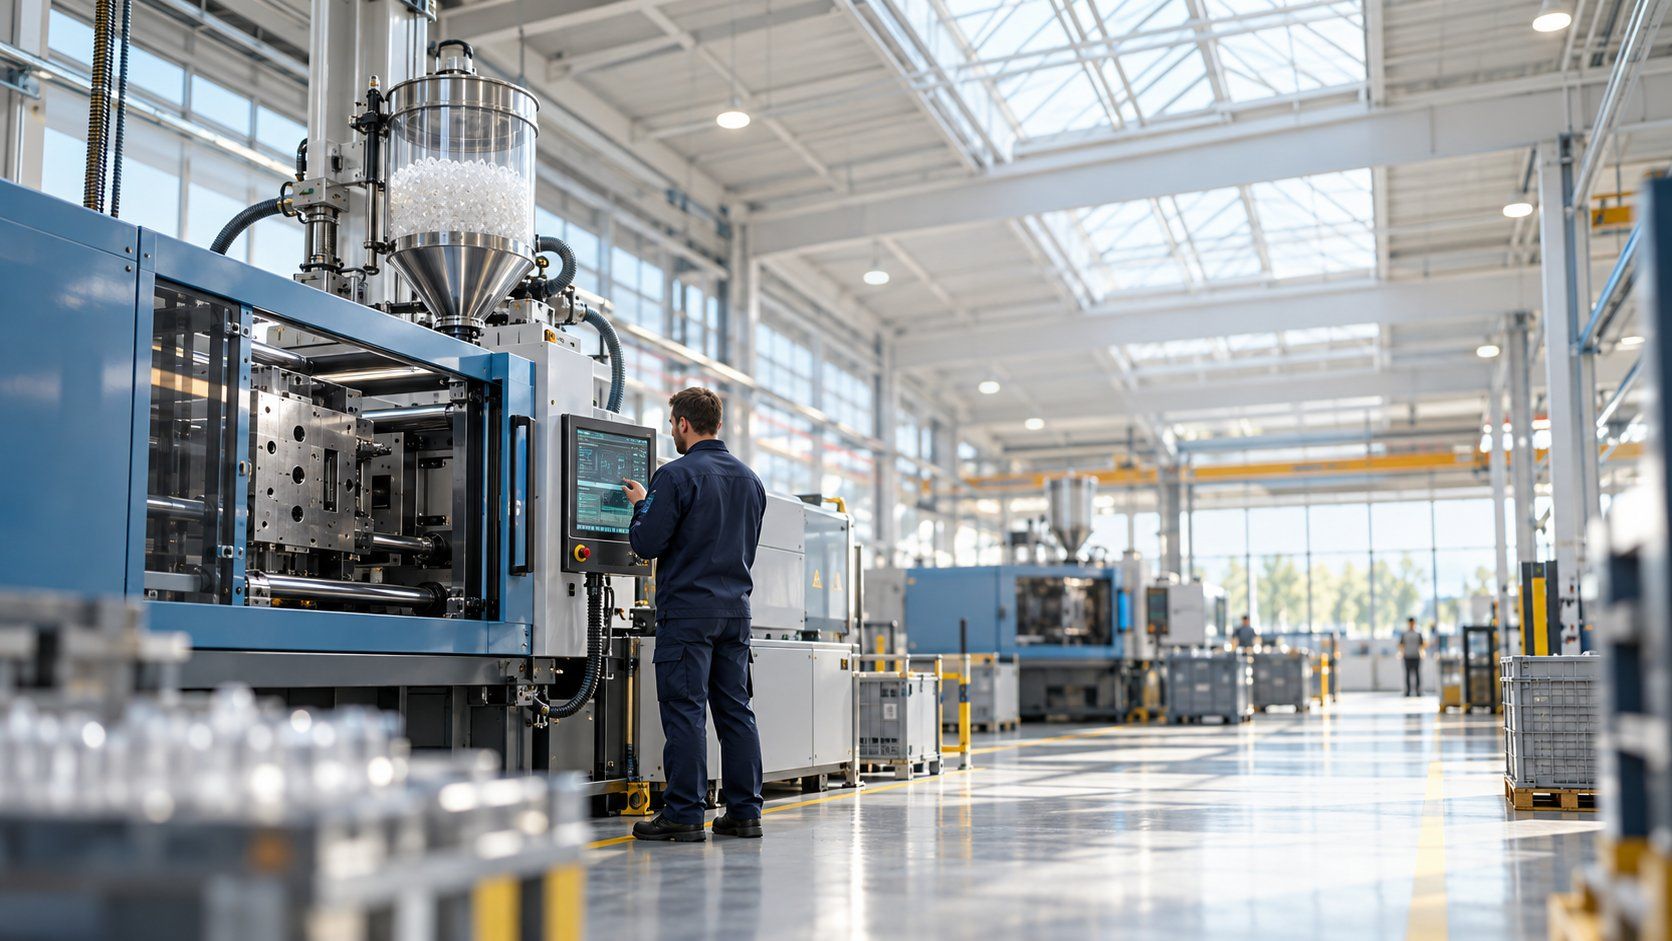
En plasturgie, l'enjeu n'est pas la vitesse machine — vos presses tournent. L'enjeu, c'est la synchronisation humaine autour des machines : changements de série qui débordent, TRS calculé le vendredi soir sur Excel, plans de contrôle IATF dispersés, arrêts non tracés qui coûtent trois fois plus cher qu'ils ne le devraient. SESAHUB rassemble ce pilotage dans un seul écran, ligne par ligne, en temps réel — sans imposer un MES lourd que vos opérateurs n'ouvriront jamais.
Vos presses ne sont pas le problème. C'est ce qui se passe autour qui l'est.
Ce que l'on entend
« On a un compteur machine et un système SCADA. Le TRS, on l'a. »
Vous avez la donnée machine. Vous n'avez pas la donnée humaine : la vraie cause de l'arrêt de 22 minutes de mardi matin, le changement de série qui a duré 45 min au lieu de 20, le plan de contrôle qui n'a pas été rempli sur le lot du soir.
Ce que l'on observe
- Un TRS calculé le vendredi soir sur Excel, à partir d'un extrait SCADA — l'atelier n'a plus la mémoire des vraies causes.
- Un changement de série qui déborde parce que le mode opératoire est en indice 3 alors que le poste est en indice 5.
- Un plan de contrôle IATF signé par un opérateur qui n'a pas la compétence — audit trouve le trou 8 mois plus tard.
- Un ANDON qui sonne fort mais qui part à tout le monde — donc à personne en réalité.
Notre approche
Piloter la ligne, pas seulement la presse
Suivi TRS ligne par ligne temps réel
Avec les vraies causes d'arrêt, saisies au moment de l'arrêt.
Changements de série cadencés
Check-list SMED, timer, signature qualifiée, plan de contrôle activé.
Alertes ANDON ciblées
Chaque alerte part à la bonne personne sur le bon canal.
Ce qui change
Ce qui change concrètement en plasturgie
TRS temps réel, cause humaine incluse
Chaque arrêt porte sa cause saisie par l'opérateur au moment de l'arrêt — pas reconstituée le vendredi. Vos analyses Pareto sont exploitables dès le lundi matin.
Changement de série SMED cadencé
Check-list SMED activée dès le déclenchement du changement, timer, plan de contrôle du nouveau produit activé automatiquement. Signature qualifiée obligatoire.
Plans de contrôle IATF au poste
Chaque plan de contrôle est présenté à l'opérateur au bon moment, avec les tolérances, le pas de mesure et l'instrument. Signature par un opérateur habilité — vérifié par TEAM.
Alertes ANDON ciblées et tracées
Une alerte qualité part au régleur en poste ; une alerte maintenance part à l'agent d'astreinte. Fin de l'envoi à toute la liste. Le délai d'intervention est mesuré.
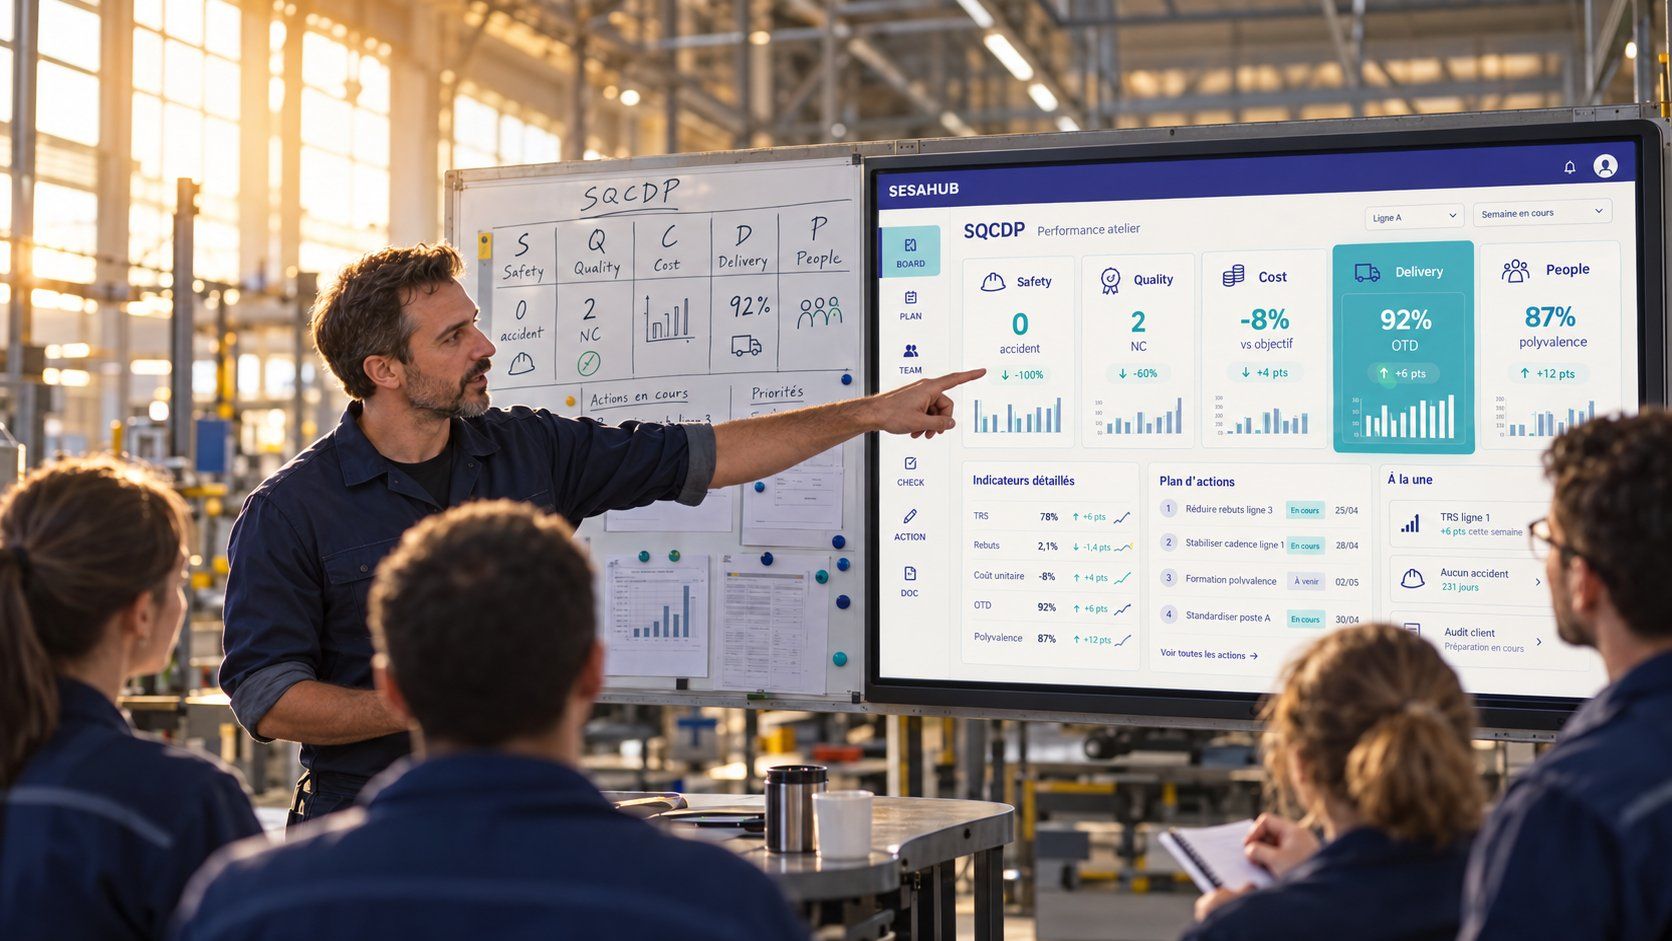
Rituel SQCDP par ligne
Chaque ligne pilote son propre SQCDP quotidien. Les remontées se consolident au niveau atelier puis site — sans re-saisir.
Compatible IATF 16949 / ISO 13485
Traçabilité, signatures qualifiées, gestion des indices de mode opératoire : les exigences documentaires sont couvertes de bout en bout.
La réponse SESAHUB
Les modules mobilisés en plasturgie
DATA
TRS ligne, causes d'arrêt Pareto, temps de changement — pilotage industrie temps réel.
CHECK
Plans de contrôle IATF au poste, signés par opérateurs habilités.
ANDON
Alertes qualité / maintenance ciblées à la bonne personne en poste.
BOARD
SQCDP par ligne, remontée automatique au niveau atelier et site.
DOC
Modes opératoires SMED à l'indice courant, accessibles depuis le poste.
TEAM
Habilitations régleurs et opérateurs, vérifiées à chaque signature.
En plasturgie, l'écosystème SESAHUB traite la ligne comme une unité de pilotage autonome — puis consolide au niveau site sans double saisie.
Pourquoi c'est possible
Parce que SESA SYSTEMS a inventé le mobilier Lean qui organise les ateliers d'injection depuis 35 ans. SESAHUB prolonge cette logique en digital : les mêmes gestes, la même rigueur, plus la donnée qui permet de décider vite.
Questions fréquentes
SESAHUB est-il compatible avec notre SCADA / MES presse ?+
Oui : les données machine (compteurs, arrêts détectés, températures) peuvent alimenter SESAHUB via connecteur. La valeur ajoutée est d'y ajouter la cause humaine, le contrôle qualité au poste et le rituel d'équipe — que SCADA/MES ne portent pas.
Combien de temps pour déployer sur une première ligne pilote ?+
Le site pilote sur une ligne d'injection démarre en 3 à 6 semaines selon la complexité des plans de contrôle et l'intégration SCADA. Le retour sur temps de changement de série est visible dès le premier mois.
Nos opérateurs sont-ils à l'aise avec du digital sur poste ?+
L'interface est conçue pour poste industriel — écran tactile, gros boutons, saisie minimale. Les opérateurs saisissent une cause d'arrêt en 3 taps. Notre expérience SESA SYSTEMS montre que la vraie question n'est pas la tech, c'est l'utilité perçue au poste — et là, SESAHUB a été conçu pour.
Comment gérez-vous les changements de moule et les redémarrages ?+
Chaque changement de moule déclenche une check-list SMED, un contrôle qualité de première pièce et l'activation du nouveau plan de contrôle. Les données de la série précédente sont clôturées et archivées automatiquement.
Voir SESAHUB sur votre ligne d'injection
Venez avec un extrait de vos TRS de la semaine et une check-list de changement de série — on vous montre comment SESAHUB les transforme en pilotage en 30 minutes.
Demander une démo